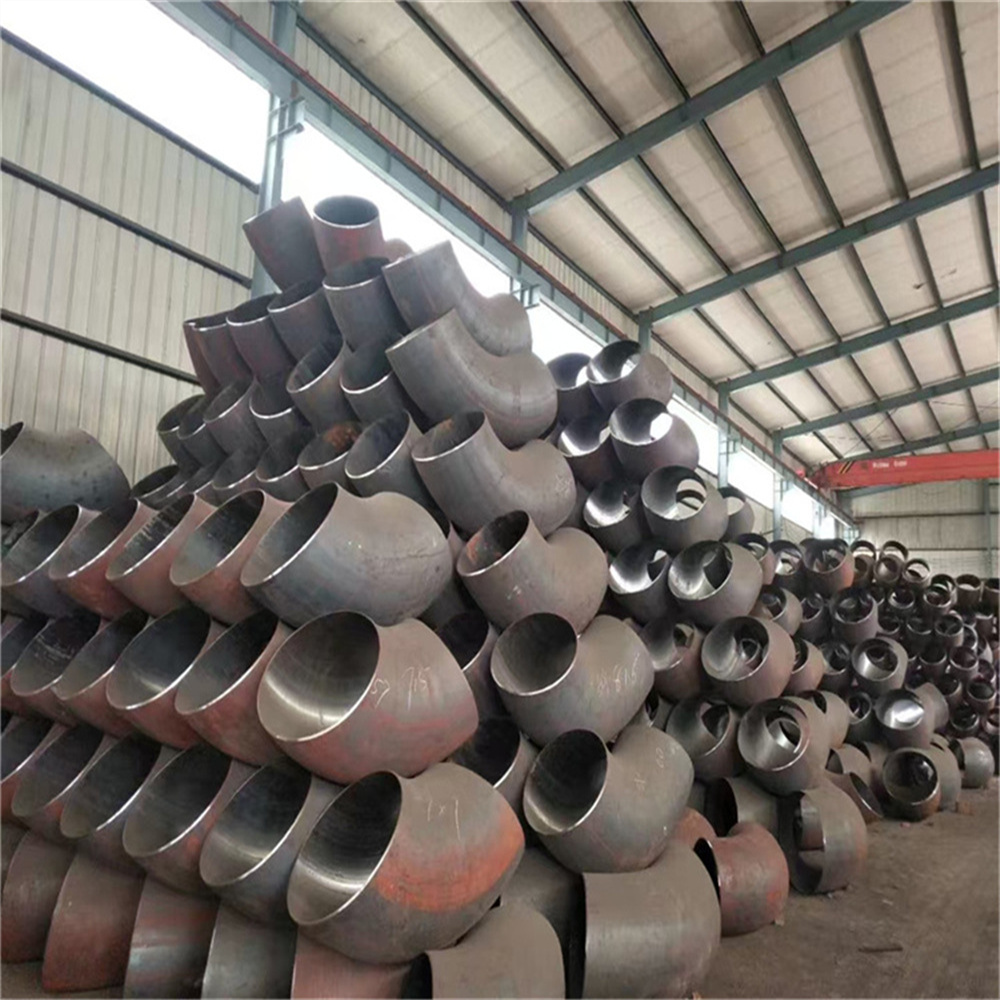
喷砂焊接弯头 工艺、用途与选型指南
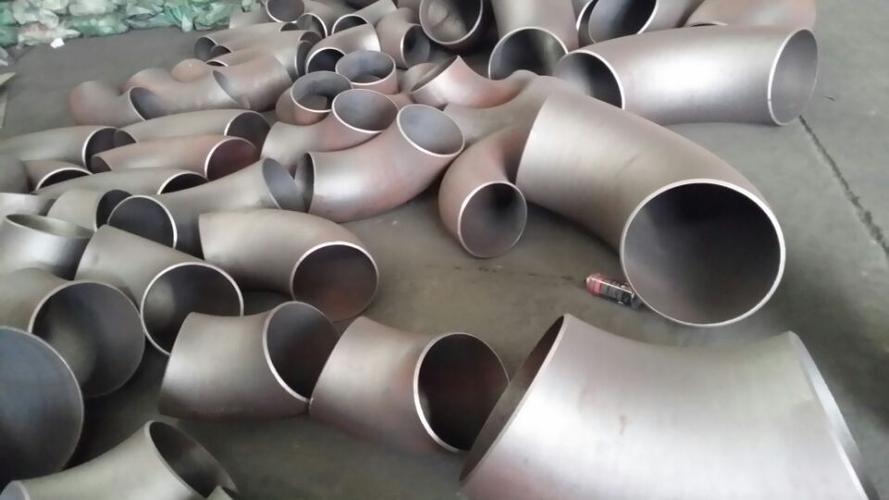
在工业管道系统中,弯头是改变管路方向的关键管件。而当弯头需要承受高压、高温或强腐蚀环境时,喷砂焊接弯头便成为了一种常见且可靠的解决方案。本文将围绕喷砂焊接弯头的工艺特点、应用场景、制造标准以及选型要点展开详细说明。
一、什么是喷砂焊接弯头?
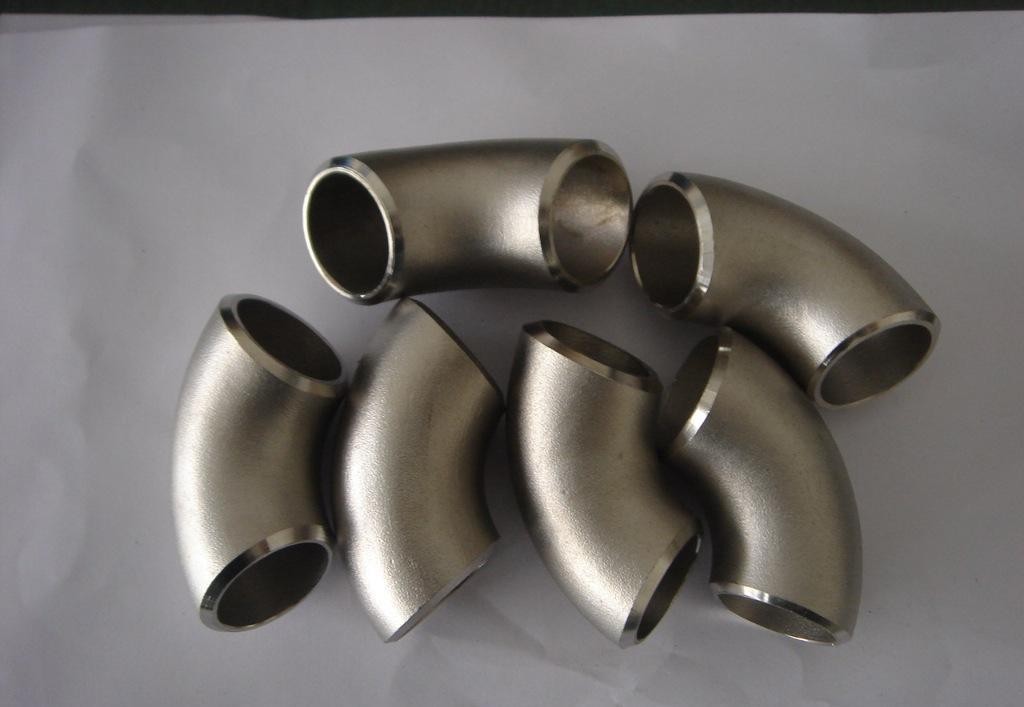
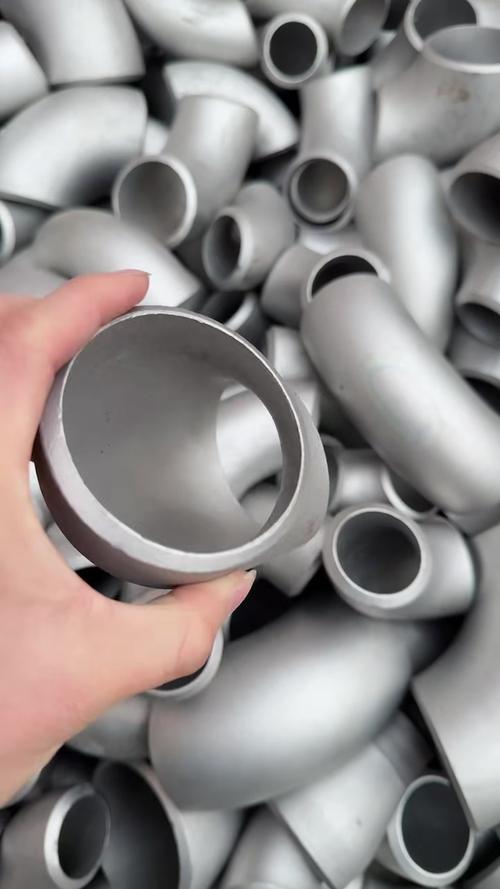
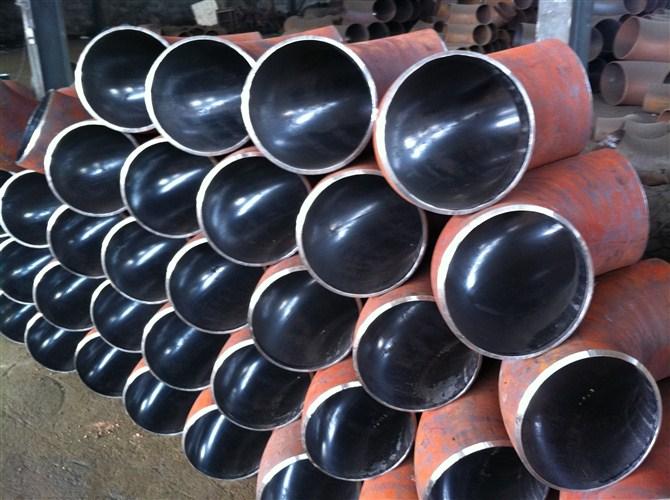
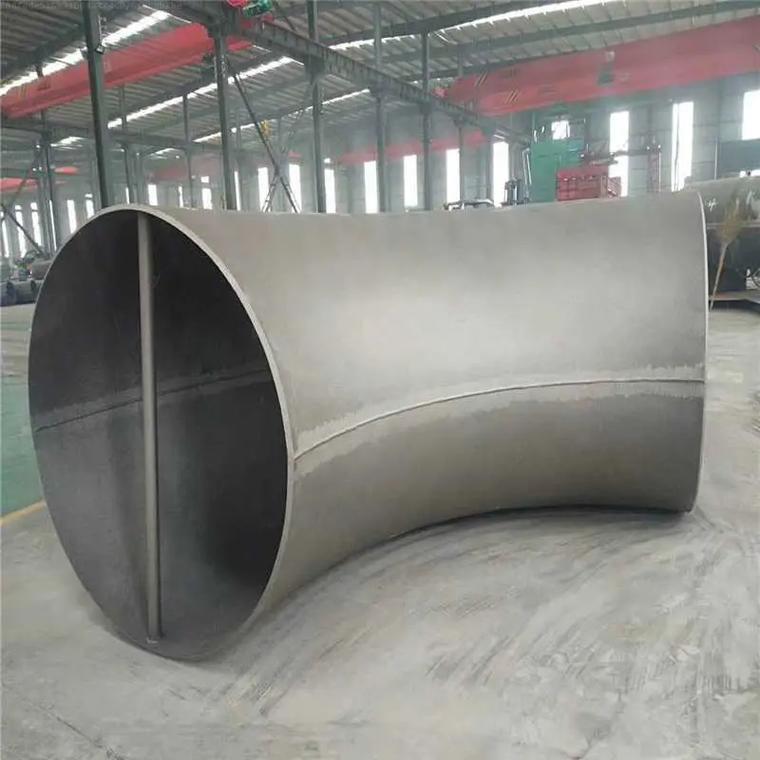
喷砂焊接弯头,通常指经过喷砂处理的焊接连接弯头。它由无缝钢管或钢板卷制焊接而成,两端为坡口结构,便于现场对焊。喷砂处理则是利用高速砂流对弯头表面进行清洁与粗化,去除氧化皮、锈蚀和油污,同时增加表面粗糙度,为后续涂层(如防腐漆、环氧粉末)提供良好的附着力。
二、喷砂工艺的核心作用
- 清洁表面:彻底清除弯头在热加工或存放过程中产生的氧化皮、锈迹和杂质。
- 提高附着力:粗化表面后,防腐层与基体结合更牢固,延长使用寿命。
- 改善外观:使弯头表面呈现均匀的银灰色,便于目视检查表面缺陷。
- 减少焊接缺陷:坡口附近的喷砂处理可降低焊接时气孔、夹渣的风险。
三、焊接弯头的常见类型
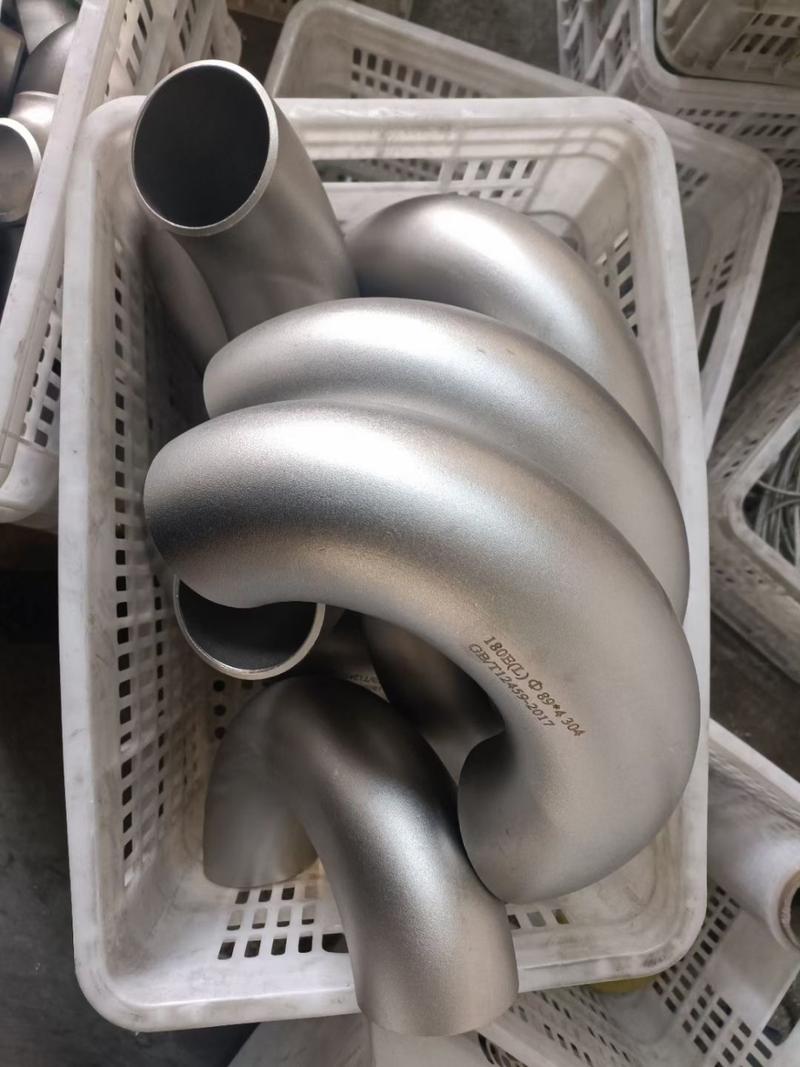
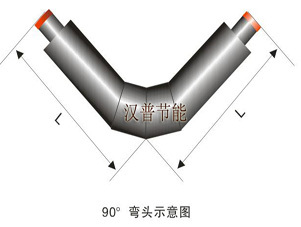
- 按角度:45°、90°、180°弯头,也可定制非标角度。
- 按连接方式:对焊弯头(BW)、承插焊弯头(SW)等,喷砂焊接弯头多指对焊型。
- 按材质:碳钢、合金钢、不锈钢、双相钢等。
- 按制造方法:推制、压制、锻制、铸造。其中推制无缝弯头最为常见。
四、喷砂焊接弯头的典型应用
由于兼具高强度连接与表面防护优势,该类弯头广泛用于:
- 石油、天然气长输管线
- 化工、化肥装置中的腐蚀性介质管道
- 电力、核电厂的蒸汽与冷却水系统
- 船舶、海洋平台管路
- 制药与食品行业的高洁净管道(需特定喷砂等级)
五、执行标准与质量要求
常用标准包括:
- ASME B16.9(工厂制对焊管件)
- GB/T 12459(钢制对焊无缝管件)
- GB/T 13401(钢板制对焊管件)
- 喷砂等级常参照Sa2.5或Sa3级(ISO 8501-1)
- 焊接坡口尺寸需符合ASME B16.25或用户图纸
质量控制要点:
- 化学成分与力学性能复验
- 无损检测(RT/UT/MT/PT)
- 尺寸检查(角度、壁厚、椭圆度、端面垂直度)
- 喷砂后表面清洁度与粗糙度检测
- 涂层测厚与附着力测试(若有涂覆)
六、选型与采购建议
- 明确介质、温度、压力:决定材质与壁厚等级。
- 确定连接标准:对焊、承插焊或螺纹。不同的标准对应不同坡口与尺寸。
- 确认喷砂要求:是否Sa2.5、是否喷砂后立即涂装。
- 选择信誉厂家:要求提供材质证明、无损检测报告和喷砂记录。
- 现场保护:喷砂后的弯头应避免长时间暴露,防止二次锈蚀;安装前检查坡口是否受损。
七、常见问题解答
Q:喷砂会降低弯头壁厚吗?
A:正常喷砂仅去除表面微米级材料,对壁厚影响可忽略不计。
Q:喷砂焊接弯头与普通焊接弯头有何区别?
A:主要区别在表面处理。喷砂后防腐性能更好,且便于检查表面裂纹等缺陷。
Q:不锈钢弯头可以喷砂吗?
A:可以,但需使用非铁类磨料(如玻璃珠、氧化铝),避免铁离子污染。
八、
喷砂焊接弯头看似只是管道系统中的一个配件,但其表面处理与焊接端设计直接影响整个管路的安全性与寿命。正确选型、规范采购与安装,才能让这一“转弯”节点在严苛工况下长久可靠地运行。无论是石化项目还是能源工程,关注喷砂焊接弯头的工艺细节,就是为系统整体质量加分。