弯头管件超声波检测方法详解 工艺、标准与行业应用综述
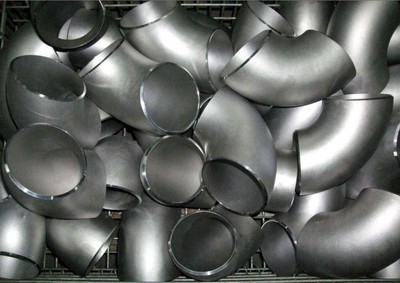
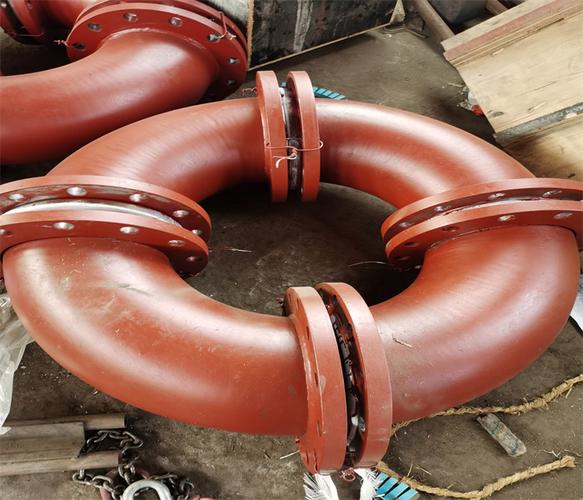
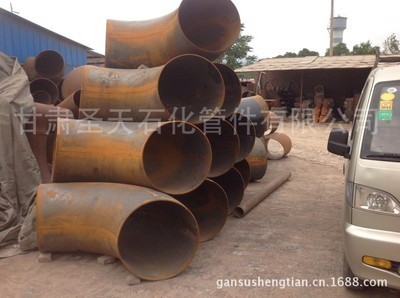
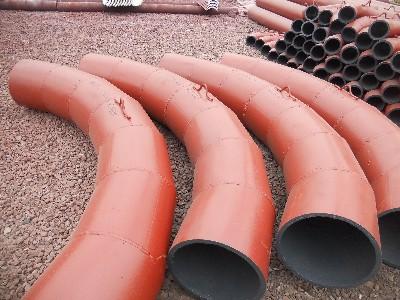
弯头管件作为管道系统中改变介质流向的关键部件,广泛用于石油、化工、电力、锅炉、造船及市政供热等领域。由于其多为承压件,且成形工艺(热推、冲压、锻制、焊接)可能引入分层、夹渣、裂纹、未熔合等缺陷,无损检测成为质量控制的核心环节。超声波检测因穿透力强、对面积型缺陷敏感、可定点成像等优势,成为弯头管件最常用的检测手段之一。围绕“弯头管件常用的超声波检测方法”这一主题,行业资料、产品展示与招商信息在机电之家(jdzj.com)等平台上形成较为完整的供需信息链。
一、弯头管件常见缺陷与检测需求
弯头管件常见缺陷包括:母材分层与夹杂、热推成形产生的壁厚不均与皱褶、焊接弯头的焊缝未熔合与未焊透、热处理裂纹以及应力腐蚀裂纹等。与直管相比,弯头的几何形状复杂、曲率变化大,探头与检测面的耦合条件更苛刻,因此检测方法需针对性设计。
二、弯头管件常用的超声波检测方法
- 脉冲反射法(A扫描)。这是最基础、应用最广的方法。采用直探头检查母材分层与厚壁弯头的内部缺陷;采用斜探头(横波)检查焊接弯头的焊缝根部与热影响区缺陷。检测时依据缺陷回波幅度、位置和当量进行评定,执行标准常参照NB/T 47013、JB/T 4730、GB/T 5777及ASME相关条款。
- 斜探头周向/轴向扫查法。针对弯头弯曲段,将斜探头沿外弧侧与内弧侧进行周向扫查,可有效发现沿壁厚方向延伸的裂纹与未熔合。工程中常按弯头规格制作对比试块,采用距离-波幅曲线(DAC)进行灵敏度设定。
- 聚焦探头与双晶探头法。对薄壁弯头或近表面缺陷,采用双晶探头或点聚焦探头可改善近场盲区与分辨率,提高对分层和浅表裂纹的检出率。
- 相控阵超声检测(PAUT)。这是近年发展最快的弯头管件检测方法。相控阵探头通过电子偏转与聚焦,可实现弯曲段的多角度扫查,配合编码器生成S扫描、C扫描图像,对未熔合、裂纹等缺陷识别直观,尤其适用于大口径厚壁弯头和焊接弯头的替代射线检测。
- 衍射时差法(TOFD)。常用于厚壁弯头焊缝的检测,利用缺陷端部衍射波进行高度定量,与脉冲反射法互补,可提高裂纹类缺陷的检出可靠性。
- 自动扫查与机器人检测。对大规格弯头,采用带曲率自适应扫查架的自动超声系统,可保证扫查覆盖率和可重复性,常用于压力管道元件制造与在役检验。
三、检测工艺要点
弯头检测须重点关注:检测面曲率对耦合的影响;探头角度与弯头曲率匹配;试块/对比试块选取;壁厚变化区域的灵敏度校正;以及新旧标准与方法的选择。现场在役弯头还需考虑保温层、介质与温度的影响。
四、行业资料、产品展示与招商信息的价值
在机电之家等行业平台上,“弯头管件常用的超声波检测方法”相关栏目通常集合了检测工艺资料、超声检测设备与探头产品展示、第三方检测服务以及区域代理商招商信息。制造企业可通过产品展示对接近检测设备供应商;检测机构可发布能力与案例资料;设备厂商则可借助招商信息拓展区域市场。这一信息聚合模式有助于加速先进超声检测技术在弯头管件行业的普及。
五、
弯头管件的超声波检测正从单一脉冲反射法向相控阵、TOFD及自动化扫查组合应用发展。结合标准规范、工艺验证与平台化信息资源,制造与在役检验单位应建立与产品规格相匹配的检测方案,确保弯头管件的承压安全与可靠服役。